
一条完整的有机肥生产线包含十几台设备,从进料到包装环环相扣。但在选型和核算产能时,真正称得上"核心"的只有五六台。理清它们各自的分工和产能权重,才能避免整线出现"大马拉小车"或关键工序卡脖子的情况。
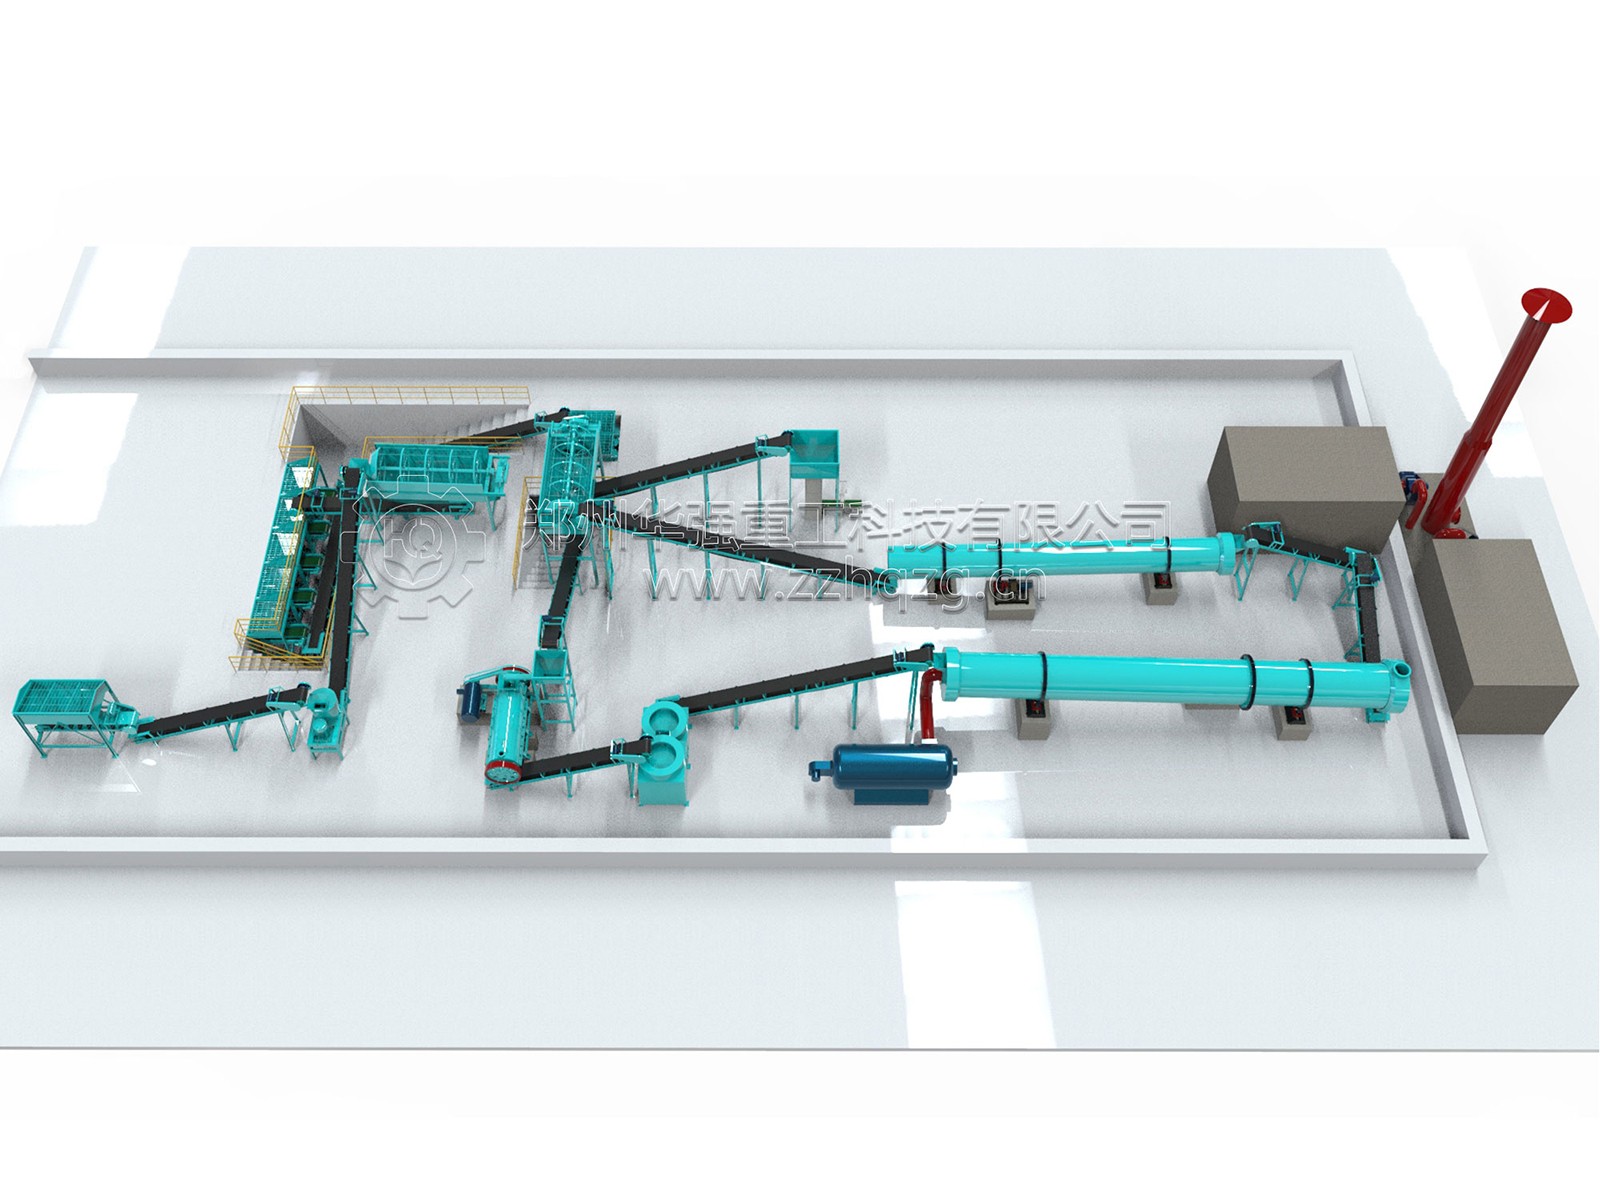
按工艺流程,核心设备依次是:粉碎机负责原料预处理,把秸秆、粪便结块、返料破碎到造粒所需粒度;发酵设备(槽式翻堆机或密闭发酵罐)完成腐熟,是整线的无害化和转化中枢;配料搅拌机(双轴搅拌机或卧式搅拌机)把多种原料及辅料混合均化,稳定配方;造粒机把粉状物料加工成颗粒;烘干机与冷却机负责降水和降温定型;筛分机完成粒度分级并把不合格料返回再造粒;然后是自动包装机完成计量装袋。
其中粉碎、发酵、造粒、烘干冷却、筛分这五类构成了整线的产能骨架,包装环节一般不构成瓶颈。
在各类设备中,造粒机通常被视为整线的核心主机。它决定颗粒的球形度、粒度均匀性和颗粒强度,直接关系成品卖价——同样养分的有机肥,粉状肥与颗粒肥的吨价往往相差数百元。主流机型有转鼓造粒机、圆盘造粒机和对辊挤压造粒机三种:转鼓造粒单机产能大、适合规模化复合肥和有机无机复混肥;对辊挤压属常温干法造粒,无需烘干、能保留生物有机肥中的活菌;圆盘造粒投资低、适合中小型粉料成球。
造粒机的时产能力决定了整线的生产节拍,后续烘干、冷却、筛分都要围绕它的产量来配套。
虽然造粒机是核心主机,但真正决定整线产量上限的常常是发酵环节。原因在于发酵周期长达15–25天,属于不可压缩的时间成本,且需要大量发酵槽容积或发酵罐台数来承接。
以年产3万吨(按300天计,日产约100吨)的有机肥线为例,按20天发酵周期计算,仅发酵工段就需要数千立方米的发酵槽容积或4–6台百立方级发酵罐来周转。如果发酵能力配小了,后段造粒、烘干能力再大也只能等料,整线实际产量被发酵环节"锁死"。因此发酵设备是整线很容易低估的隐形产能天花板。
采用转鼓蒸汽造粒的湿法线,出机颗粒含水率偏高,必须经转筒烘干机降到安全水分(有机肥一般控制在20%以下,部分品类要求更低),再经冷却机降温,否则装袋后极易结块、发热、霉变。
烘干机的处理能力必须等于或略大于造粒机产量(通常按1.1–1.2倍留余量),否则湿料在烘干机前堆积,整线被迫降速。同时烘干是整线的能耗大户,热源配置不足也会间接压低产量。
若采用对辊挤压造粒的干法工艺,情况有所不同。干法造粒常温进行、不加水、无需后续烘干冷却,整线可省掉烘干机和冷却机,核心设备简化为粉碎+发酵+造粒+筛分。此时造粒机的单机时产成为**直接的产能决定者,发酵环节的容积匹配依旧是前置约束。
需要注意的是,单台对辊挤压造粒机的处理量普遍低于转鼓造粒机,大型线(年产5万吨以上)仍以转鼓造粒为主,中小型线(年产1–3万吨)采用对辊挤压更具成本优势。
选型的正确顺序是先定目标产能,再按瓶颈工序倒推:先按发酵周期和日处理量算出所需发酵容积;再按日产成品量选配造粒机时产;烘干、冷却按造粒产量的1.1–1.2倍配套;筛分与返料系统按返料比1:1至2:1配置,保证成核母球充足;粉碎机产能则要覆盖原料和返料的总和。任何一环配小,整线都会被拖到该环节的产能上限。
有机肥生产线的核心设备是粉碎机、发酵设备、造粒机、烘干冷却机和筛分机五类,其中造粒机是决定成品形态和商品价值的核心主机,而真正决定整线产量上限的往往是发酵环节的容积与周期,其次是造粒与烘干的能力匹配。 配置时遵循木桶效应,按目标产能倒推各工序参数,才能让每一台设备的能力都得到充分利用,避免投资浪费和产能闲置。


 135-9250-9688

 点击咨询
