
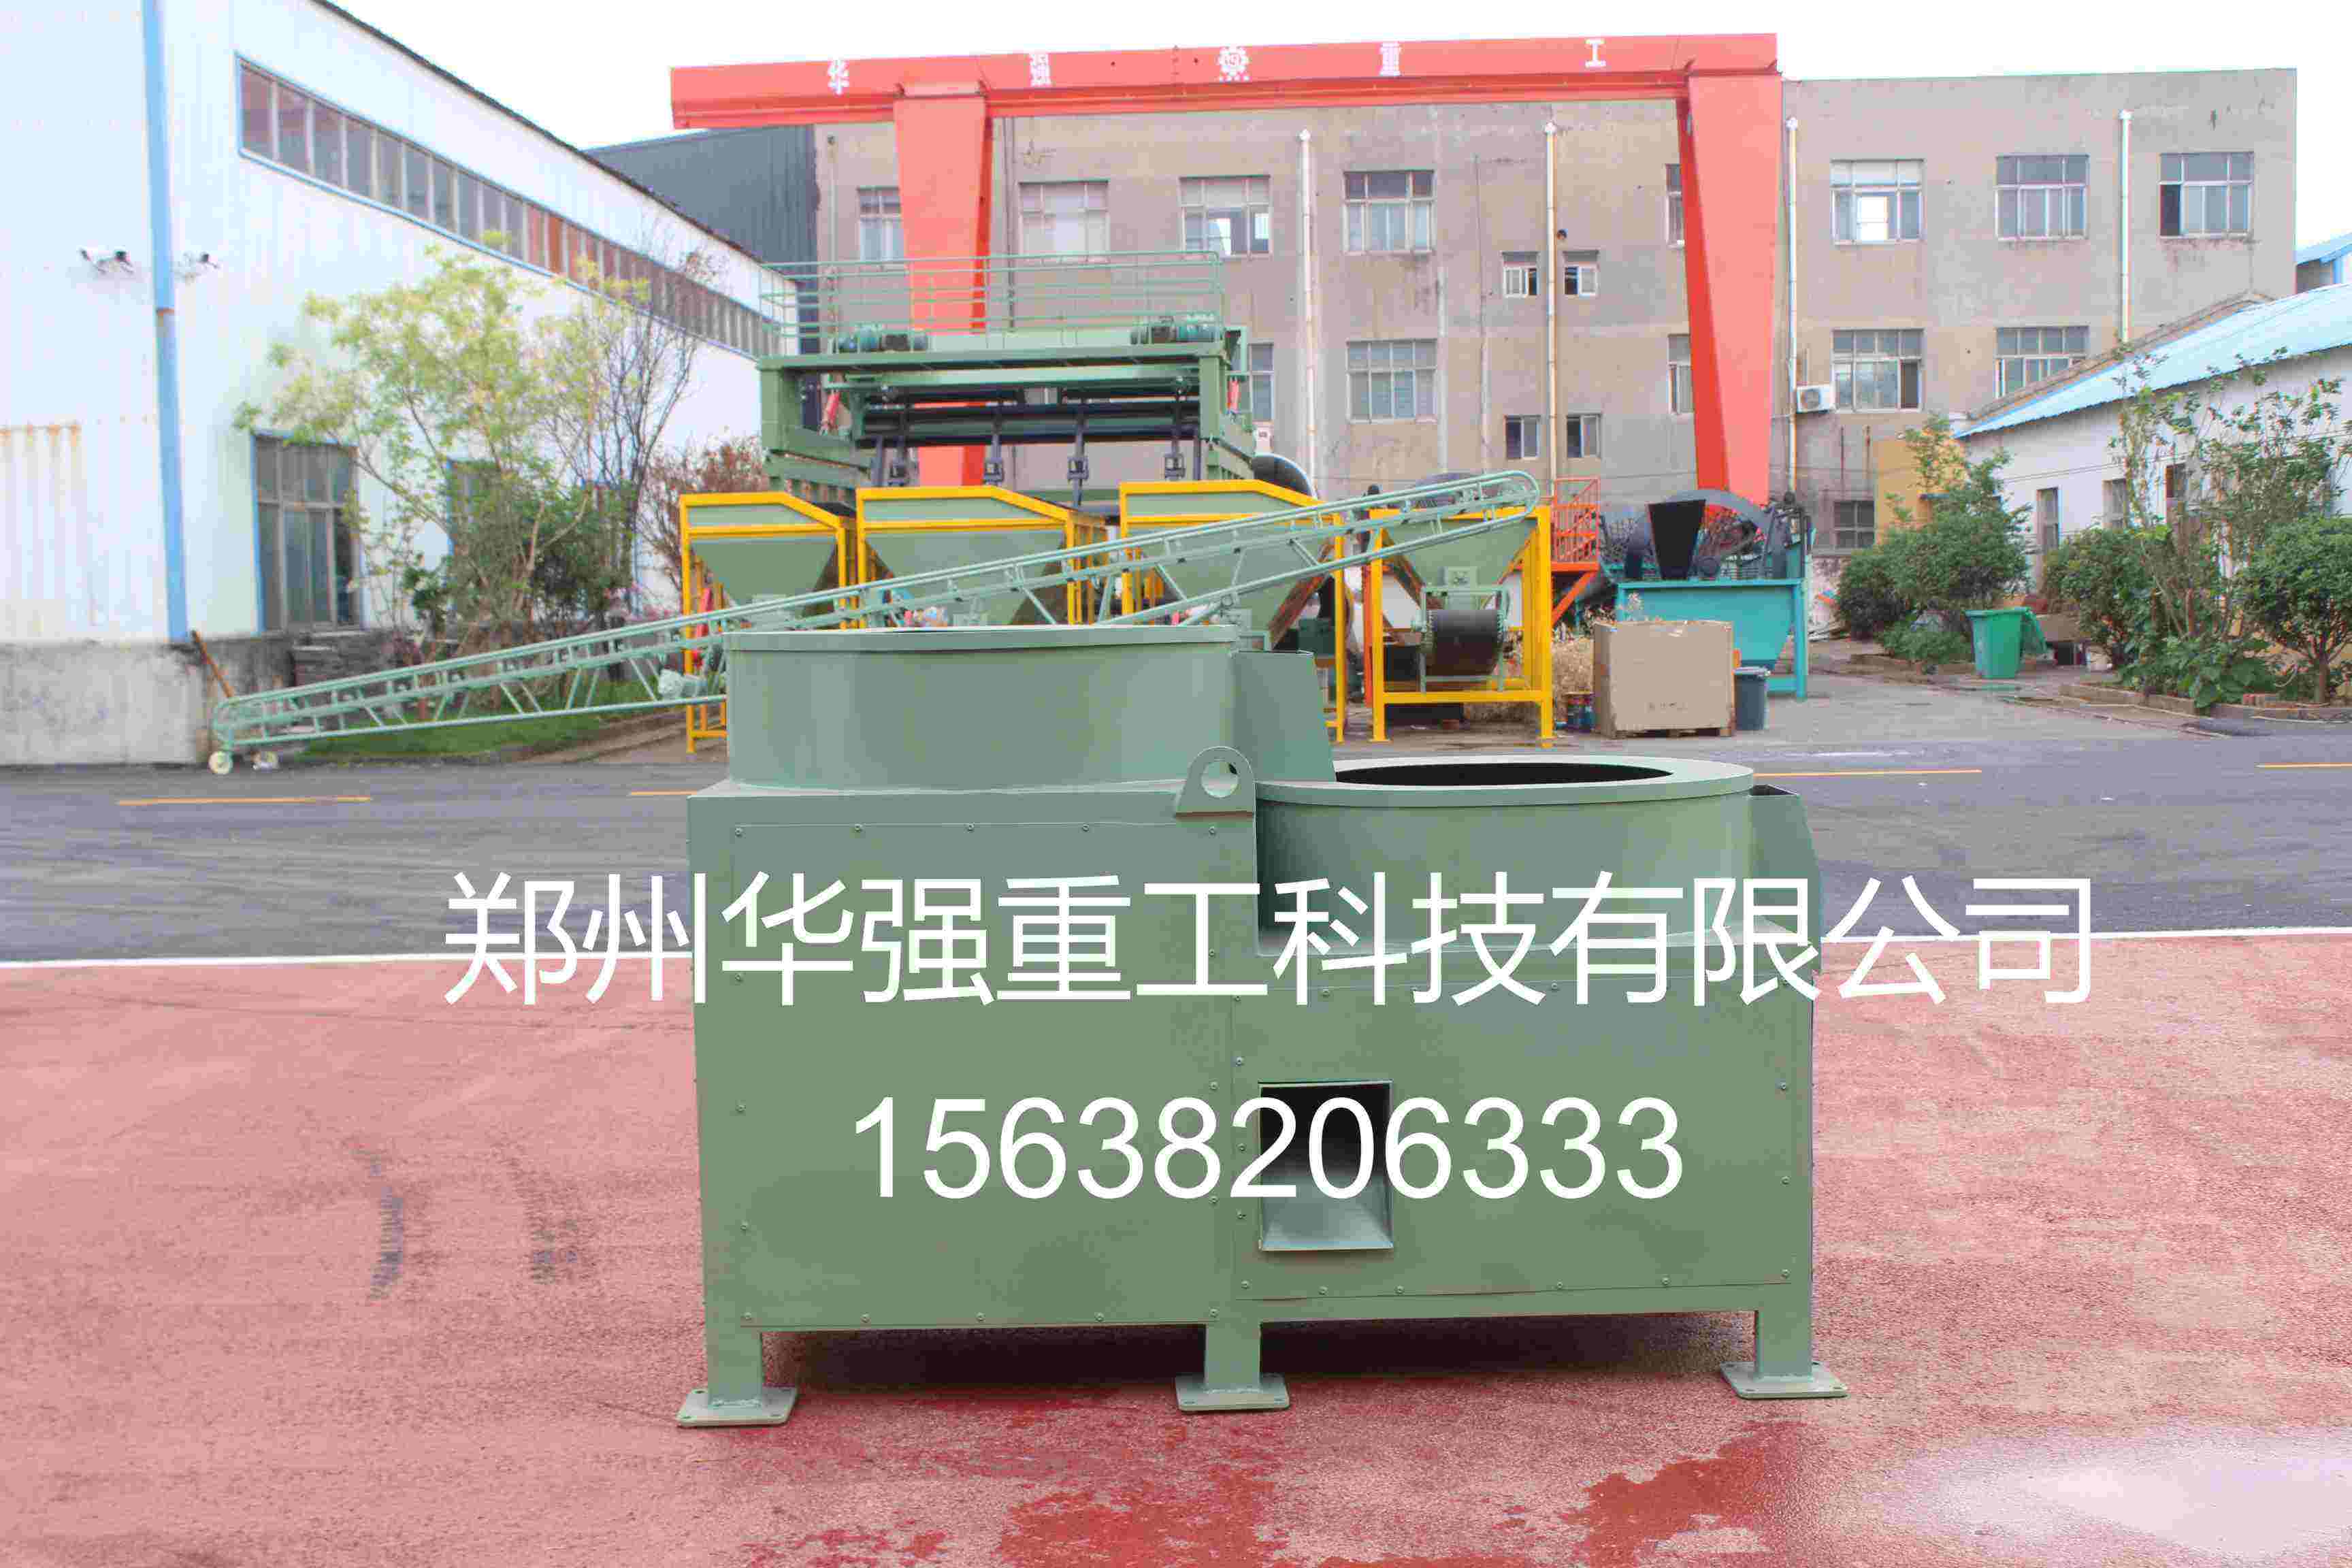
能。但抛圆机做的不是把圆柱“重塑”成球,而是把圆柱的棱角“搓”掉、把表面“磨”圆。 两者听起来差别不大,却决定了整条工艺的理解方向:挤压造粒出来的柱状颗粒,内部结构和强度已经基本定型;抛圆机是在不破坏内部组分的前提下,通过纯物理的摩擦与碰撞完成一次表面整形。理解了这一点,才能说清楚它到底是怎么把一根圆柱变成一颗球的。
成型原理:离心力让颗粒“动起来”,摩擦力让棱角“掉下去”。 柱状颗粒进入抛圆盘后,高速旋转的抛盘产生离心力,把颗粒甩向固定不动的筒壁。颗粒在离心力、筒壁摩擦力和重力的共同作用下,沿内壁做三维螺旋运动。这个过程可以拆成几个同时发生的动作:颗粒先脱离堆叠状态,获得自由翻滚的空间;然后在高频碰撞和相互搓磨中,柱状颗粒两端的棱角和表面的毛刺被逐步磨平;与此同时,颗粒与筒体内衬持续摩擦,表面的松散粉层被压实,形成一层光滑致密的外壳。从流变学的角度看,刚造粒出来的颗粒表层还含有一定水分,在高速摩擦产生的微热作用下,表层物料发生塑性流动,重新分布并填补凹坑,形成近似球形的光滑表面。整个过程是常温物理整形,不加水、不加热,也不改变颗粒的养分构成。
效果的上限,优先取决于“来料”的可塑性。 抛圆机对进机颗粒有一个硬前提:表层必须处于微湿状态,具备塑性流动的条件。入机颗粒含水率宜控制在18%—22%,过干则表面无法塑性变形,棱角磨不动;过湿则颗粒在抛圆过程中互相粘连成团。挤压造粒产出的柱状颗粒之所以适合抛圆,正是因为它在出机时保留了适量的残余水分和粘结性,表层“揉得动”。如果前端造粒水分偏离窗口,抛圆机只能忠实地把问题放大成更高的粘连率或更低的圆整度,而不是替前端补救。
单级和多级的差距,不是“好一点”,而是“差一个等级”。 单级抛圆机只能完成初步整形,颗粒圆度通常在80% 左右,仍有少量长条状残粒;双级串联通过“粗抛+精抛”两段处理,圆整度可提升至92%以上;三级串联再增加“定型”工段,成球率稳定在95%以上,圆度偏差控制在0.5毫米以内。效果的兑现不止于“变圆”:抛圆后颗粒表面形成致密硬壳,抗压强度可提高15%—30%,返料率降至5% 左右。圆整度本身也从原始柱状的0.6—0.7提升至0.9—0.95,真球度可达0.85以上。这些数字的共同指向是:抛圆机把“能造出来”的柱状颗粒,变成了“能卖得动”的球形商品。
圆柱变球这件事,技术上成立,但成立的条件不在抛圆机单机本身,而在来料可塑性窗口和串联级数这两个变量上。含水率落在18%—22%、前端造粒稳定、级数选够,柱状颗粒就能在几分钟内完成从“土豆状”到“珍珠状”的转变;任何一个条件缺失,出来的就不是球,而是“磨圆了棱角的圆柱”。抛圆机的价值,是把挤压造粒已经做好的颗粒,用很小的能量代价送过商品化完成后的一关——它不生产形状,它只是把形状“搓”到位。


 135-9250-9688

 点击咨询
