
腐熟粉料→配料仓→双轴搅拌机(加液相)→圆盘造粒机→皮带→回转烘干机→皮带→回转冷却机→皮带→滚筒筛分机→合格品→(包膜)→自动包装
五个工位,顺序不能跳、不能反。原因逐段说。
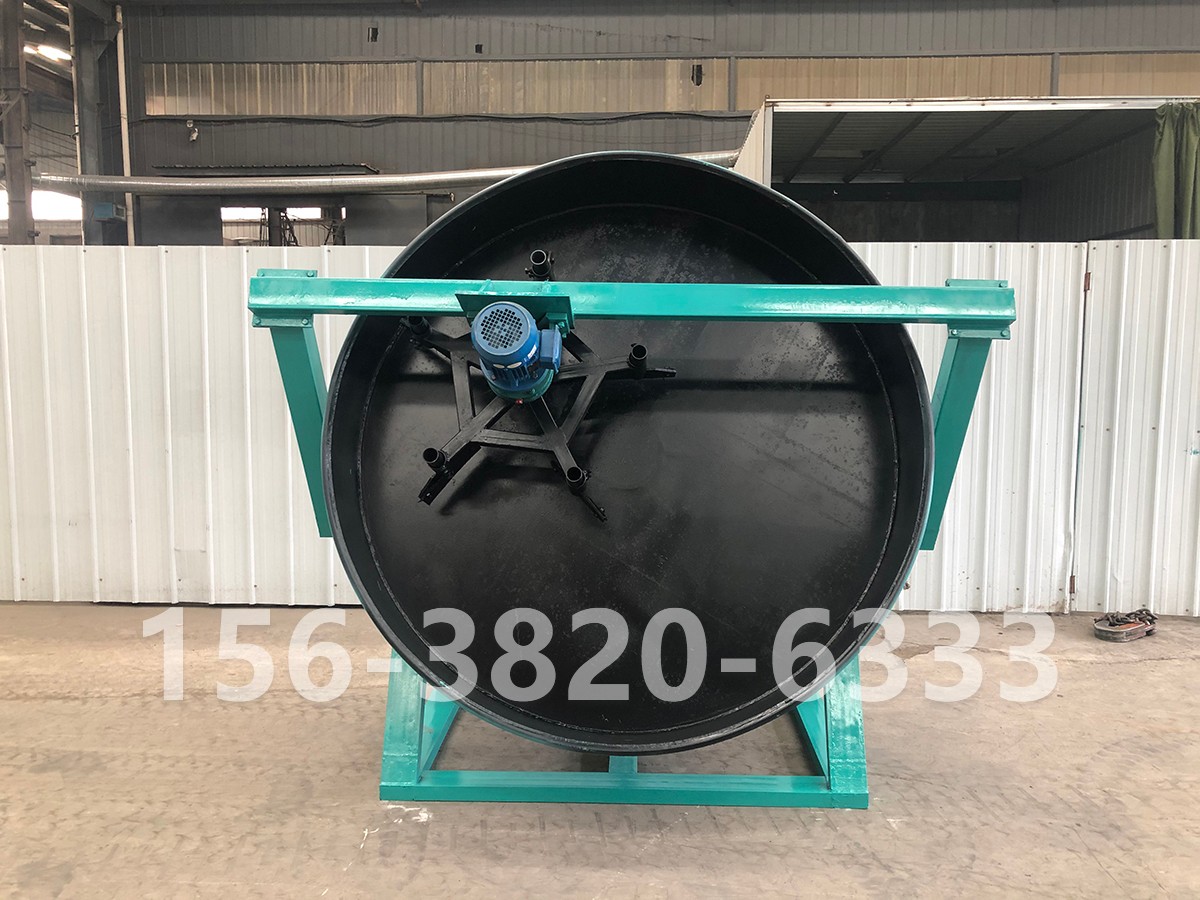
粉料进盘前先过一道搅拌机,把粘结剂(水、淀粉浆、腐植酸液)和物料混匀,含水拉到 30%~35%。进盘后靠盘面旋转+雾化喷水,粉团滚成 2~5mm 湿球。成球率 80%~90% 是正常区间,低于 70% 先查倾角、转速和液相量,别急着换菌剂。
盘面倾角 40°~50°、转速 12~20r/min 是常用范围。刮刀每班清一次盘面粘料,间隙留 3~5mm——贴太紧磨盘、太松粘料。出盘湿球含水 20%~30%,强度只够搬运,经不起皮带落差摔打,所以造粒到烘干这段皮带要短、要平、要加盖。
湿球进烘干机很怕两件事:一是进口温度太高把表面瞬间焦化结壳、里面还是软芯;二是皮带落差太大把湿球摔扁。入口热风 200~300℃ 是有机肥颗粒常用范围,复合肥可到 350~400℃。物料在筒内抄板扬起后和热风接触,水分从 25% 左右降到 12%~15%,颗粒表面结皮、强度拉起来。
烘干机选型看时产和蒸发水量,不是看直径。年产 1 万吨线配 Φ1.2×12m 或 Φ1.5×12m,年产 3 万吨配 Φ1.8×14m 以上。顺流还是逆流?有机肥颗粒选逆流更省煤,但出口料温偏高,后面冷却机负担大。尾气走沉降室+旋风除尘+水膜除尘(或布袋),环评要求严的地区加脱硫。
烘干出来料温 60~80℃,直接进筛分机,热颗粒软、易变形堵筛网;直接包装,袋内余热把残余水分蒸到袋口结露,三天后整袋板结。冷却机用室温空气逆流换热,把料温拉到比环境温度高 5~8℃ 以内,同时带走表层残余水汽。
冷却机长度和烘干机差不多,Φ1.2×12m 配 Φ1.2×12m 或略短。风量比烘干机大 30%~50%,因为冷却靠气固温差驱动,不需要高温但要多换气。出口加磁选除铁,防止破碎机铁件回盘打坏盘面。
这是整条线很容易被砍掉的"非核心设备",也是砍掉后**要命的工位。没有筛分,出的是"颗粒混合物"——大球小球碎屑混在一起,装袋后运输破碎、施肥堵喷头。
双层滚筒筛是标配:上层筛网 4.75mm(或 5mm),下层 1mm(或 2mm)。中间段 1~4.75mm(或 2~5mm)为合格成品,去包膜或直接包装;上层大球进立式破碎机打碎,和下层细粉一起走返料皮带回搅拌机或造粒盘。返料比控制在 20%~40%,低于 15% 圆盘母核不够、成球率掉,高于 50% 说明造粒段出问题。
筛网材质选聚氨酯或锰钢编织网,不锈钢丝网易变形。筛分机倾角 5°~7°,转速 15~20r/min。堵网时敲打或装橡胶球清网,别停机人工掏。
做商品有机肥建议加,喷防结块剂(滑石粉、高岭土悬液)或功能菌液,形成一层保护膜。不做包膜,颗粒在袋内储存 3 个月以上容易吸潮结块。包膜机选型比冷却机小一号,Φ0.8×4m 或 Φ1.0×5m 够用。
很多线"能转但亏钱",问题全在返料回路。标准闭路是:筛分后的细粉和大颗粒→破碎→返料皮带→回到搅拌机(大部分)和造粒盘(少量做母核)。母核比例控制在返料总量的 10%~20%,其余回搅拌机混匀。
返料皮带要单独设,不能和主料皮带共用。返料含水比新料高 3%~5 个点,回搅拌机时要扣减新料加水量,否则造粒盘里越滚越湿、越湿越粘。
年产规模 | 圆盘直径 | 烘干机 | 冷却机 | 筛分机 | 返料破碎 |
|---|---|---|---|---|---|
5000~8000 吨 | Φ2.0~2.2m | Φ1.2×10m | Φ1.2×10m | Φ1.0×3m 单层 | 立式 30 型 |
1~2 万吨 | Φ2.2~2.8m | Φ1.5×12m | Φ1.5×12m | Φ1.2×4m 双层 | 立式 40 型 |
3~5 万吨 | Φ3.2m 或双盘 | Φ1.8×14m | Φ1.8×14m | Φ1.5×5m 双层 | 立式 50 型 |
5 万吨以上 | 多盘并联或改转鼓 | 转鼓造粒配套 | 大型逆流 | 多层振动筛 | 链式破碎 |
单圆盘产能天花板约 8~10t/h(Φ3.2m),再大倾角和转速调不动,成球率断崖式下降。超过 5 万吨建议改转鼓造粒或双盘并联。
烘干机直接接斗提机:斗提落差大、湿球摔扁率超 30%,改用短皮带+溜管。
筛分机放烘干前:湿料糊网,清网比生产还累,顺序记死"烘干→冷却→筛分"。
返料全回造粒盘:母核太多、颗粒越滚越大,筛分大球率超 40%,要分一部分回搅拌机。
冷却机不装除尘:冷却风量比烘干还大,粉尘浓度高,环保查的时候先一个超标。
烘干温度一味拉高:表面焦化开裂、里面软芯,颗粒抗压强度反而低,入口温度控制在 300℃ 以内。
不预留包膜接口:先做颗粒肥卖原料,后期想做商品肥加不了,因为车间没留位置和管道。
圆盘造粒颗粒线就这一条主路:配混→造粒→烘干→冷却→筛分→(包膜)→包装,细粉和大块闭路回前道。四主机顺序固定,可变的是型号大小和返料走向。排线时先把返料回路画清楚,再定主机型号——返料回路没画通,主机买再大也转不顺。


 135-9250-9688

 点击咨询
